Una superficie liscia, una tolleranza corretta e un bordo senza imperfezioni possono determinare il successo di un componente industriale. Ecco cosa succede dopo la lavorazione principale.
Quando si parla di lavorazione delle materie plastiche, l’attenzione si concentra spesso sulla tornitura e sulla fresatura. Sono operazioni fondamentali, ma non sempre sufficienti per ottenere un componente pronto all’utilizzo.
C’è una fase meno appariscente, ma altrettanto importante: la rifinitura.
È proprio durante questa fase che un particolare lavorato viene portato alle condizioni superficiali e dimensionali necessarie per svolgere correttamente la propria funzione. Eliminare una bava, uniformare un bordo, correggere una superficie o verificare una quota può sembrare un dettaglio, ma nell’industria i dettagli fanno spesso la differenza.
Una lavorazione meccanica di qualità non termina quando la macchina utensile ha completato il proprio programma. Termina quando il componente risponde alle esigenze per cui è stato progettato.
Perché la rifinitura è importante quanto la lavorazione principale
Immaginiamo una boccola destinata a essere inserita all’interno di un supporto meccanico. Le sue dimensioni possono essere corrette, ma se presenta una bava sul bordo oppure una superficie interna irregolare, il montaggio potrebbe risultare difficoltoso.
Lo stesso problema può verificarsi con una piastra fresata, un carter tecnico o una guida di scorrimento.
La rifinitura serve proprio a eliminare queste imperfezioni e a migliorare la qualità complessiva del particolare.
Non si tratta soltanto di ottenere un aspetto esteticamente gradevole. Una superficie ben lavorata può facilitare l’accoppiamento con altri componenti, migliorare il comportamento durante lo scorrimento e ridurre il rischio di interferenze nell’assemblaggio.
Naturalmente, il tipo di finitura richiesto dipende dalla destinazione d’uso. Un componente interno a una macchina, per esempio, può avere esigenze differenti rispetto a un pannello visibile oppure a una parte destinata al contatto con altri elementi mobili.
La sbavatura elimina le imperfezioni generate durante il taglio
Una delle operazioni più comuni è la sbavatura, cioè la rimozione delle piccole eccedenze di materiale che possono formarsi durante la lavorazione.
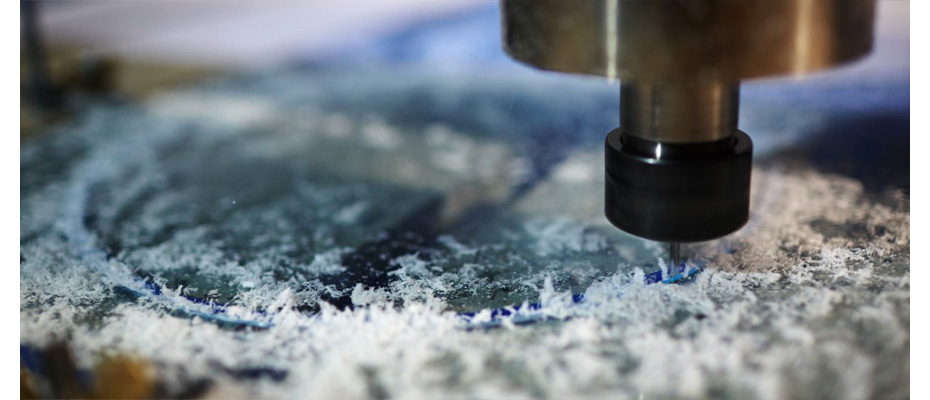
Quando una fresa o un utensile da tornitura attraversano il materiale, il taglio può lasciare piccoli residui lungo gli spigoli o in prossimità delle aperture.
Queste imperfezioni possono essere fastidiose durante il montaggio e, in determinate applicazioni, compromettere il funzionamento del componente.
La sbavatura può essere effettuata manualmente oppure attraverso strumenti e procedure meccaniche specifiche. La scelta dipende dalla forma del pezzo, dal tipo di plastica e dal livello di precisione richiesto.
È importante non eccedere nella rimozione del materiale. Uno spigolo progettato con una determinata geometria non deve essere modificato casualmente, perché anche un piccolo intervento può alterare le dimensioni funzionali del componente.
La precisione della rifinitura dipende quindi dalla conoscenza del disegno tecnico e dalle caratteristiche del materiale.
La levigatura migliora l’uniformità delle superfici
Quando è necessario intervenire sull’aspetto superficiale, si può ricorrere alla levigatura.
Questa operazione consente di ridurre le irregolarità lasciate dagli utensili e ottenere superfici più uniformi. Viene utilizzata soprattutto quando il componente presenta zone visibili oppure superfici che devono entrare in contatto con altri elementi.
La lavorazione deve essere eseguita con attenzione perché le materie plastiche possono reagire in maniera sensibile all’attrito.
Una pressione eccessiva o una lavorazione troppo prolungata possono generare calore e modificare la superficie. Alcuni materiali possono inoltre graffiarsi facilmente o presentare differenze di comportamento tra le diverse direzioni di lavorazione.
La finitura deve essere quindi calibrata sul risultato desiderato, evitando di utilizzare automaticamente le stesse procedure impiegate per i metalli.
La lucidatura è indicata quando la superficie deve essere particolarmente curata
In alcune applicazioni, la semplice levigatura non è sufficiente. Si può allora ricorrere a procedure di lucidatura, con l’obiettivo di ottenere una superficie più brillante e uniforme.
Questa esigenza può presentarsi nella realizzazione di componenti trasparenti, elementi tecnici visibili, protezioni e particolari destinati a settori nei quali anche l’aspetto estetico ha un ruolo importante.
Non tutte le materie plastiche possono essere lucidate nello stesso modo. Il policarbonato, per esempio, richiede attenzioni specifiche per evitare opacizzazioni e danneggiamenti superficiali. Anche il PMMA, conosciuto come plexiglass, può essere sottoposto a trattamenti di finitura che ne valorizzano la trasparenza.
Occorre però distinguere tra lucidatura estetica e finitura funzionale. Una superficie particolarmente brillante non è automaticamente la soluzione migliore per qualsiasi componente industriale.
La qualità deve essere valutata in relazione alla funzione effettiva del pezzo.
La finitura degli spigoli protegge il componente e facilita il montaggio
Un altro intervento molto importante riguarda la lavorazione degli spigoli.
Gli spigoli vivi possono rappresentare un problema durante la movimentazione e l’assemblaggio. Per questo motivo, quando previsto dal progetto, si realizzano smussi e raggiature.
Lo smusso consiste nella creazione di una piccola superficie inclinata lungo il bordo. La raggiatura, invece, introduce un raccordo curvo che elimina lo spigolo netto.
Queste geometrie possono facilitare l’inserimento di un componente in una sede, ridurre il rischio di danneggiamento durante il montaggio e migliorare la sicurezza nella manipolazione.
Anche in questo caso è fondamentale rispettare le indicazioni progettuali. Uno smusso troppo ampio potrebbe compromettere una superficie di appoggio, mentre una raggiatura non corretta potrebbe alterare l’accoppiamento tra due particolari.
La qualità si verifica attraverso il controllo dimensionale
Una finitura accurata deve essere accompagnata da controlli adeguati.
Dopo le operazioni di rifinitura, il componente può essere verificato attraverso strumenti di misura come calibri, micrometri, alesametri e sistemi di controllo tridimensionale.
Le verifiche riguardano non soltanto le dimensioni principali, ma anche la geometria delle superfici, la planarità, la concentricità e la qualità degli accoppiamenti, quando richiesti dal disegno.
È importante considerare anche il comportamento dimensionale delle plastiche nel tempo. Temperatura, umidità e caratteristiche del materiale possono influenzare le misure, soprattutto nei componenti realizzati con polimeri sensibili all’assorbimento di acqua o alle variazioni termiche.
Per questo motivo, un controllo affidabile richiede condizioni di misura appropriate e una conoscenza precisa delle caratteristiche del materiale.
Una buona rifinitura non è un dettaglio aggiuntivo, ma una parte integrante del processo produttivo. È ciò che permette di trasformare un particolare semplicemente lavorato in un componente realmente pronto per l’applicazione industriale.
Non è solo una questione di taglio: come ottenere finiture perfette nella lavorazione delle materie plastiche